AOI vs X-Ray PCB 검사 가이드: 어떤 결함을 어디까지 잡고, 언제 함께 써야 할까
AOI와 X-Ray는 PCB assembly 품질을 높이는 핵심 검사 장비지만 보는 결함과 경제성이 다릅니다. 이 글은 SMT·BGA·QFN·THT 혼합 제품에서 어떤 결함을 어느 단계에서 잡아야 하는지, NPI와 양산에서 두 장비를 어떻게 조합해야 하는지 정리합니다.
Hommer Zhao
· 기술 전문가
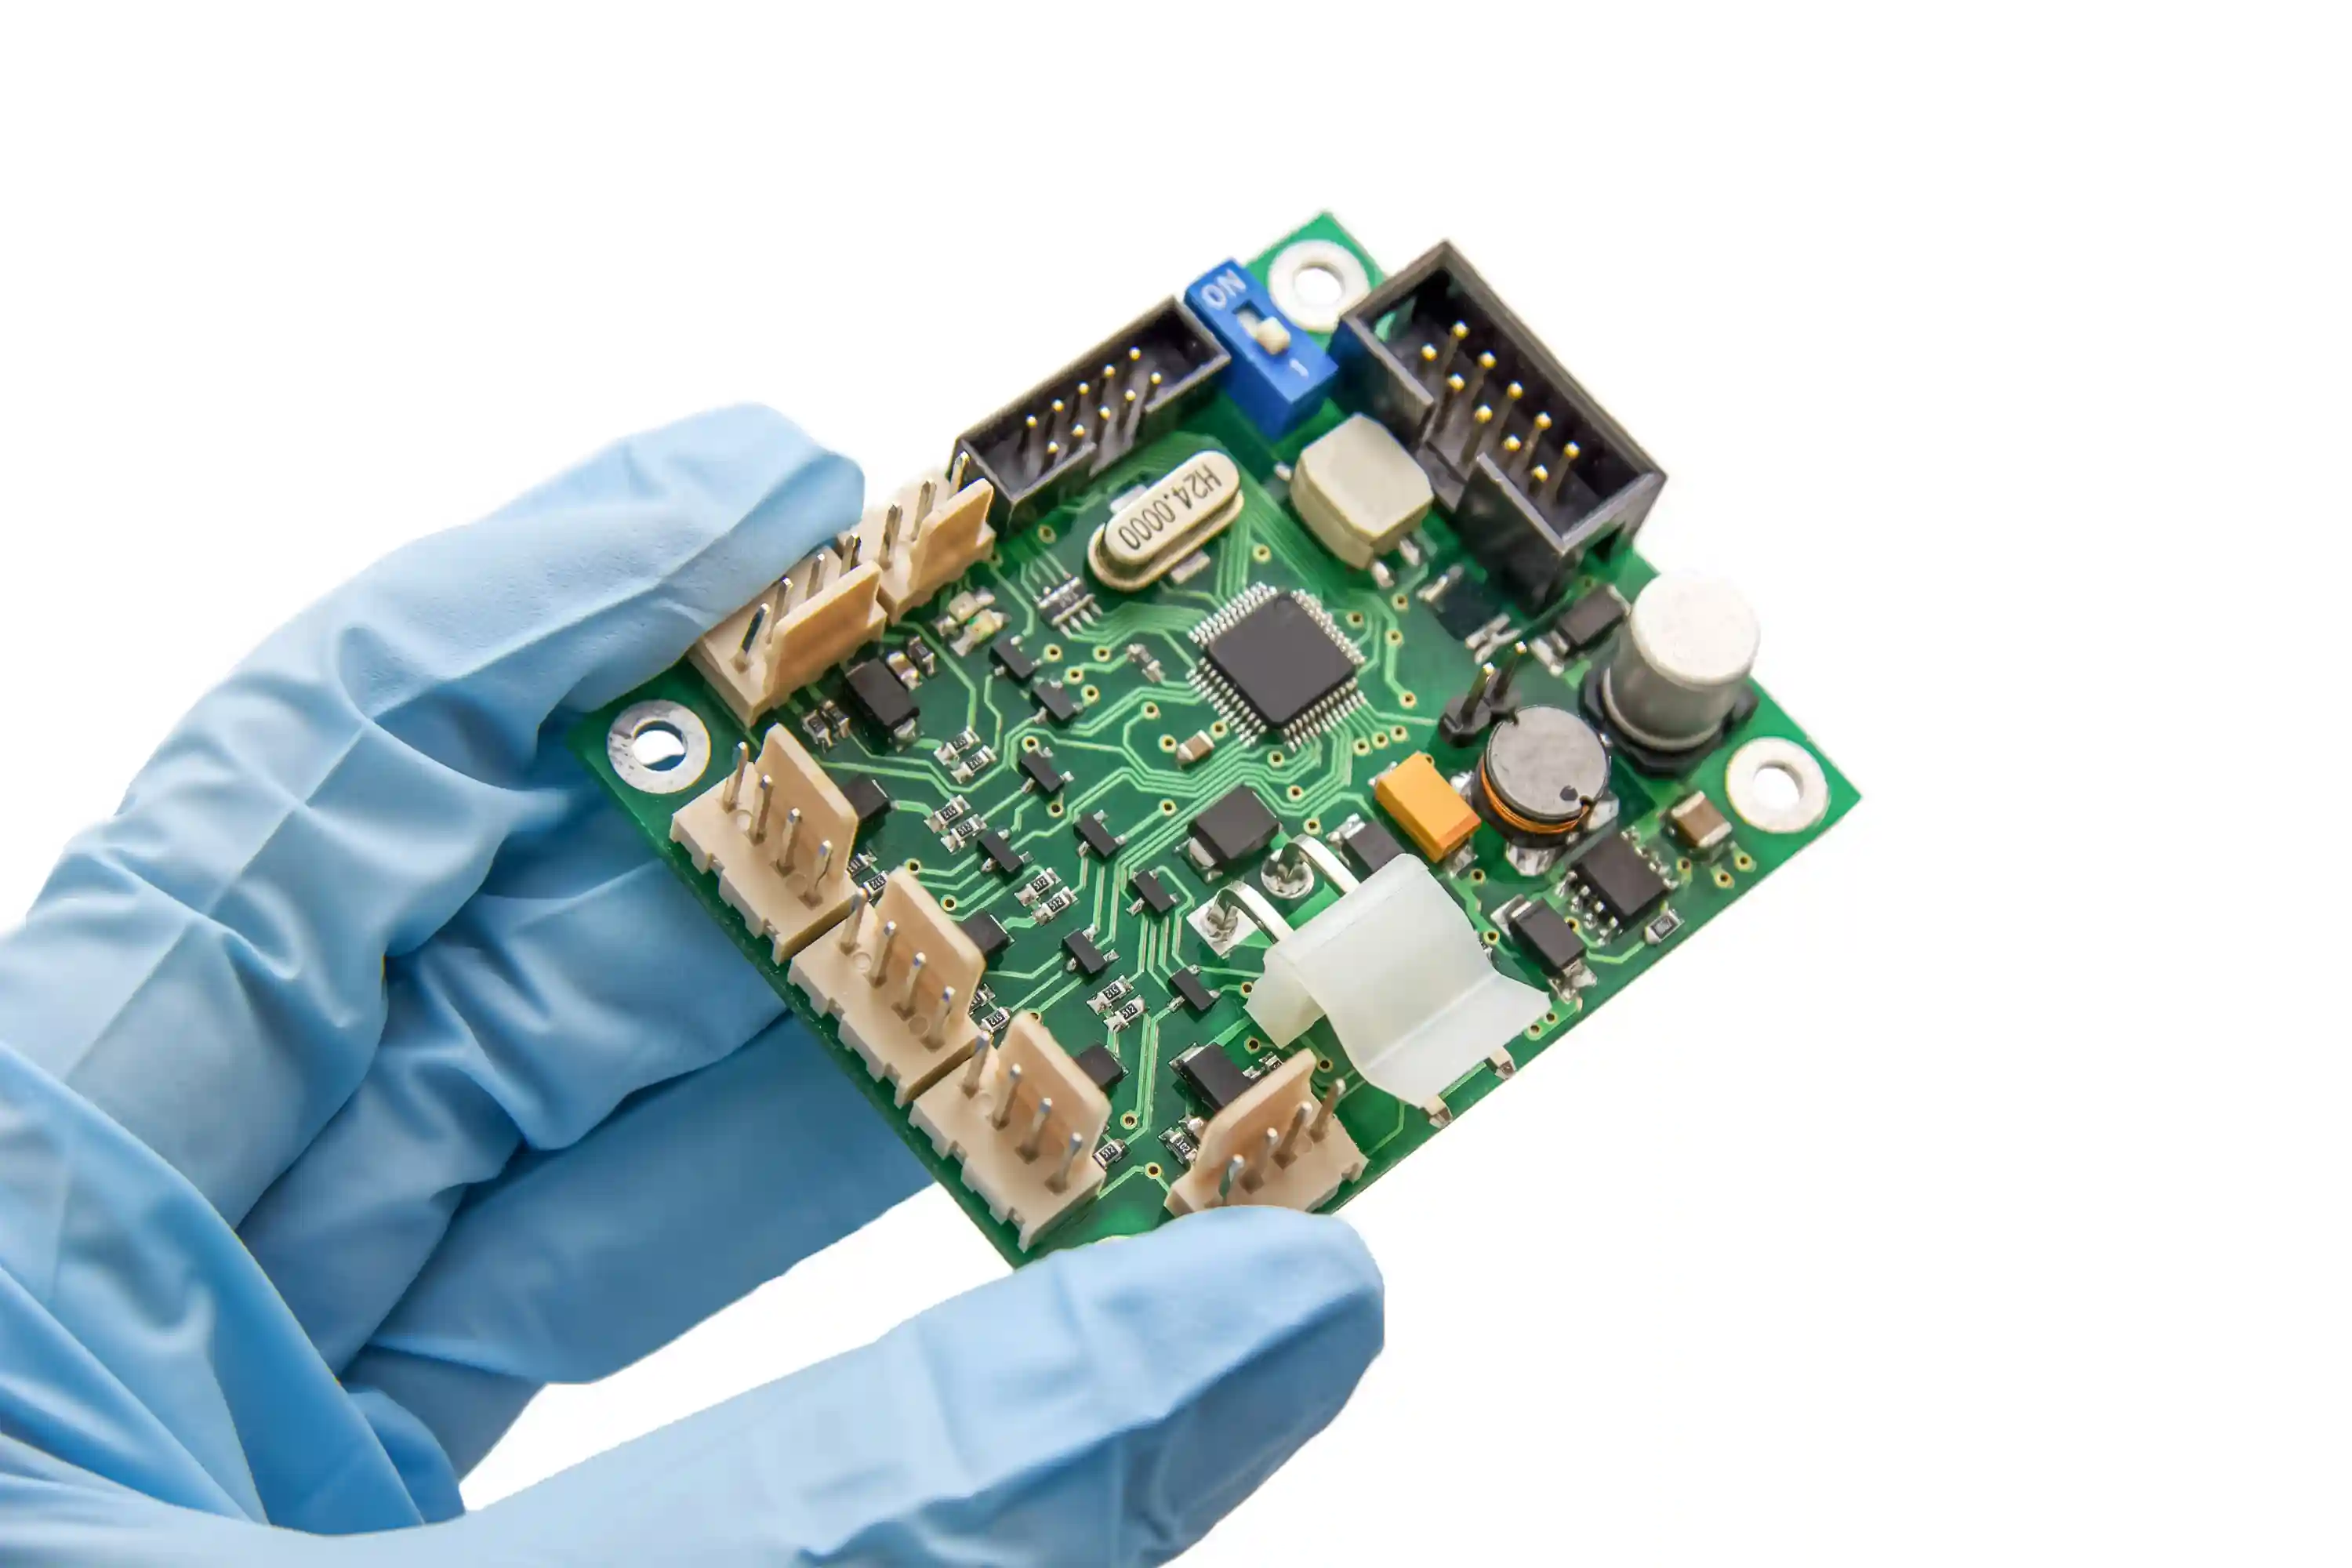
PCB assembly에서 검사 장비를 고를 때 가장 흔한 오해는 AOI가 있으면 X-Ray가 필요 없거나, X-Ray만 있으면 모든 결함을 볼 수 있다는 생각입니다. 실제 현장에서는 그렇지 않습니다. AOI는 표면에 보이는 납땜 형상, 부품 위치, 극성, 문자 인식 같은 외관 결함을 빠르게 잡는 데 강하고, X-Ray는 BGA, QFN 패드 하부, BTC, 히든 조인트처럼 눈에 보이지 않는 내부 구조를 평가하는 데 강합니다. 따라서 두 장비는 경쟁 관계보다 결함 가시성의 범위가 다른 보완 관계로 보는 편이 정확합니다.
한국 시장에서 이 주제가 중요한 이유는 산업 제어, 의료기기, 자동차 보조 전장, 통신 장비처럼 혼합 실장 제품이 많기 때문입니다. 이런 제품은 SMT 조립, BGA 조립, AOI 검사, X-Ray 검사가 서로 따로 놀면 수율이 흔들리고, 반대로 적절히 연결되면 리워크와 필드 리턴을 동시에 줄일 수 있습니다.
배경 개념으로는 automated optical inspection, X-ray, BGA 패키지, IPC 표준을 같이 보면 검사 전략이 단순 장비 구매가 아니라 DFM, 공정 제어, 출하 판정 기준과 연결된다는 점을 더 쉽게 이해할 수 있습니다.
AOI가 활용하는 대표 이미지 분석 방식
양산에서 AOI 전수 검사가 흔한 비율
BGA 중심 샘플 X-Ray에서 자주 시작하는 비율
판정 기준이 자주 연결되는 품질 레벨
AOI와 X-Ray를 구분할 때 가장 먼저 봐야 할 것
첫 번째 질문은 장비 가격이 아니라 어떤 결함이 실제로 보이는가입니다. AOI는 카메라와 조명을 이용해 실장 후 보드 표면을 해석합니다. 그래서 tombstone, missing part, wrong polarity, skew, insufficient solder, solder bridge, text mismatch 같은 결함에 강합니다. 반면 X-Ray는 솔더 조인트 내부 밀도와 형상을 읽기 때문에 BGA void, head-in-pillow 의심, QFN 하부 젖음 문제, hidden barrel, press-fit 내부 상태, THT 홀 필렛 분포 같은 외관만으로 판단하기 어려운 문제를 드러내는 데 유리합니다.
두 번째 질문은 검사 타이밍입니다. AOI는 일반적으로 프린팅 후 SPI, 실장 후 pre-reflow AOI, 리플로우 후 post-reflow AOI와 연결되며, 라인 인라인 구성에 적합합니다. X-Ray는 인라인도 가능하지만 많은 공장에서 오프라인 또는 샘플링 장비로 운용합니다. 즉 AOI는 공정 편차를 빠르게 되돌리는 피드백 루프에 강하고, X-Ray는 보이지 않는 리스크를 확인하는 확인 수단에 더 가깝습니다.
AOI vs X-Ray 비교표: 무엇을 어디까지 볼 수 있나
| 비교 항목 | AOI | X-Ray |
|---|---|---|
| 주요 관찰 방식 | 표면 이미지, 색상, 높이, 형상 비교 | 투과 영상, 내부 밀도, 솔더 분포 분석 |
| 강한 결함 유형 | 부품 누락, 극성 오류, 브리징, 치우침 | BGA void, hidden joint, QFN pad 하부 결함 |
| 라인 적용 방식 | 인라인 100% 검사에 적합 | 오프라인 샘플링 또는 중요 보드 전수 검사 |
| 프로그램 튜닝 포인트 | 조명, 라이브러리, 허용 오차, false call 관리 | 투과 각도, 확대율, gray threshold, void 기준 |
| 대표 한계 | 숨겨진 솔더 조인트를 직접 볼 수 없음 | 표면 방향성 오류나 라벨 실수는 비효율적 |
| 경제성 | 대량 반복품에서 ROI가 빠름 | 고신뢰·BGA 중심 제품에서 가치가 큼 |
AOI가 특히 강한 영역: 속도와 표면 결함 통제
AOI의 장점은 한마디로 빠른 전수 검사입니다. 양산 SMT 라인에서 가장 빈번한 문제는 missing, misplaced, wrong rotation, polarity reverse, solder bridge, insufficient fillet 같은 표면 결함입니다. 이들은 재작업 자체보다 라인에서 늦게 발견될수록 비용이 커지는 결함입니다. AOI는 리플로우 직후 이 문제를 수 초 내에 식별하고, 같은 시프트 내에 프린터 셋업이나 실장 조건을 되돌릴 수 있습니다. 이 점은 SPI 가이드와 같이 봐야 더 분명합니다. 프린팅 편차와 실장 편차를 AOI에서 같이 읽으면 불량의 시작점을 더 빨리 좁힐 수 있기 때문입니다.
다만 AOI를 도입했다고 해서 자동으로 양품 판단이 정확해지는 것은 아닙니다. 라이브러리 매칭이 부정확하거나 조명 조건이 불안정하면 false call이 급증하고, 현장은 결국 bypass를 늘리게 됩니다. 그래서 NPI 초기에는 defect escape보다 과검출이 많아지는 편이 자연스럽고, 이 구간에서 엔지니어가 허용 오차와 기준 영상을 빠르게 정리해야 합니다.
X-Ray가 필요한 영역: BGA, QFN, void, 내부 접합 해석
X-Ray는 특히 숨겨진 접합부가 많은 제품에서 가치가 큽니다. BGA, LGA, QFN thermal pad, bottom-terminated component, power module, press-fit connector, 고전류 THT 커넥터는 외관만 봐서는 내부 상태를 확신하기 어렵습니다. 예를 들어 BGA는 외곽 볼 몇 개가 멀쩡해 보여도 중심부에서 void, non-wet, head-in-pillow가 발생할 수 있고, QFN thermal pad는 보드가 정상 동작하더라도 장기 열저항이 나빠져 field failure로 이어질 수 있습니다.
따라서 X-Ray는 모든 보드에 무조건 붙이는 장비라기보다 실패 모드가 숨어 있는 구조를 가진 제품에 우선 적용하는 것이 맞습니다. 자동차 전장이나 의료기기처럼 Class 3 수준의 해석과 문서화가 필요한 경우, 또는 리워크 비용이 높은 고밀도 보드에서는 샘플링 비율을 높게 가져가거나 핵심 부품 전수 검사로 가는 것이 실무적으로 더 안전합니다. 이 부분은 IPC-A-610 기준, BGA assembly, PCB assembly와 함께 검토해야 제대로 설계됩니다.
| 결함 또는 조건 | AOI 적합성 | X-Ray 적합성 | 권장 판단 |
|---|---|---|---|
| 칩 부품 누락 | 매우 높음 | 낮음 | AOI 100% 전수 검사 |
| 극성/회전 오류 | 매우 높음 | 낮음 | AOI 중심 |
| BGA void와 non-wet | 매우 낮음 | 매우 높음 | X-Ray 샘플링 또는 핵심 부품 전수 |
| QFN thermal pad 젖음 | 낮음 | 높음 | X-Ray 우선 |
| 리드형 브리징 | 높음 | 중간 | AOI 우선, 필요 시 X-Ray 보조 |
| THT 홀 내부 솔더 분포 | 낮음 | 중간 이상 | 고신뢰 제품에서 X-Ray 검토 |
NPI와 양산에서 검사 전략을 다르게 설계해야 하는 이유
NPI에서는 escape보다 원인 학습 속도가 중요합니다. 그래서 첫 3개 로트 정도는 AOI 조건을 보수적으로 잡고, BGA/QFN이 있는 핵심 부품은 X-Ray 비율을 높이는 편이 일반적입니다. 이 단계의 목적은 양품 판정뿐 아니라 stencil aperture, paste volume, soak zone, peak temperature, conveyor speed가 실제 조인트 형상에 어떤 영향을 주는지 확인하는 것입니다.
반대로 양산에서는 takt time과 false call, 샘플링 비용이 중요해집니다. 이때는 AOI를 인라인 100% 유지하되, X-Ray는 고위험 부품 중심 샘플링으로 운영하거나 공정 변경 시점에만 비율을 올리는 방식이 효율적입니다. 예를 들어 새 solder paste lot, BGA 공급사 변경, reflow profile 수정, PCB 표면처리 변경이 발생하면 X-Ray 강화 주간을 운영하는 식입니다. 이 전략은 전기 테스트 전략과도 같은 철학을 가집니다. 모든 제품에 같은 검사 강도를 걸기보다 실패 모드와 비용 구조에 맞게 배분해야 전체 수율이 좋아집니다.
현장에서 자주 보는 오해 5가지
첫째, AOI 합격을 곧바로 납땜 완전성으로 해석하는 오해입니다. 둘째, X-Ray가 있으니 AOI 프로그램 관리를 느슨하게 해도 된다는 오해입니다. 셋째, void 비율 숫자만 보고 기능 위험을 단정하는 오해입니다. 넷째, 샘플링 비율을 고객 요구 없이 임의로 줄이는 오해입니다. 다섯째, 검사 데이터를 생산 개선이 아니라 출하 승인 기록으로만 쓰는 오해입니다. 검사 장비는 판정 장비이면서 동시에 공정 학습 장비여야 합니다. 그래야 불량을 찾는 데서 끝나지 않고 다시 줄일 수 있습니다.
그래서 RFQ 단계에서 최소한 네 가지는 미리 정하는 편이 좋습니다. 어떤 부품이 X-Ray mandatory인지, AOI false call 허용 수준이 어느 정도인지, NPI와 양산 샘플링 비율이 어떻게 달라지는지, 그리고 판정 기준을 IPC-A-610 Class 2로 볼지 Class 3으로 볼지입니다. 이 네 가지가 정리되면 검사 장비 선정이 훨씬 논리적으로 바뀝니다.
RFQ와 공급사 감사에서 바로 써먹는 체크리스트
- AOI는 2D인지 3D인지, 인라인인지 오프라인인지 확인합니다.
- BGA, QFN, LGA, BTC 등 히든 조인트 부품 리스트를 사전에 분리합니다.
- X-Ray는 샘플링 기준이 로트당인지 부품당인지 문서화합니다.
- void 판단 기준과 예외 승인 절차를 고객과 합의합니다.
- 리워크 후 재검사 방식이 AOI만인지 X-Ray까지 포함하는지 정합니다.
- 검사 데이터가 MES 또는 추적성 기록과 연결되는지 확인합니다.
- 고객 요구 품질 레벨이 IPC-A-610 Class 2인지 Class 3인지 명시합니다.
자주 묻는 질문
AOI만으로 BGA 품질을 판정할 수 있나요?
일반적으로는 어렵습니다. AOI는 BGA 외곽 정렬과 일부 외관 이상은 볼 수 있지만, 솔더볼 하부 젖음과 void 분포는 직접 확인할 수 없습니다. BGA가 핵심 기능을 맡는 제품이라면 최소 NPI 3개 로트 동안은 X-Ray를 병행하고, 양산에서도 변경점 발생 시 샘플링 비율을 다시 올리는 편이 안전합니다.
X-Ray는 모든 PCB assembly에 필수인가요?
아닙니다. 0402 수동소자 위주 보드나 단순 양면 SMT 보드는 AOI와 전기 테스트만으로 충분한 경우가 많습니다. 다만 BGA, QFN thermal pad, press-fit, 고전류 THT 같은 숨겨진 접합부가 있고 Class 3 또는 의료·자동차 수준의 문서화가 필요하면 X-Ray 가치가 크게 올라갑니다.
AOI false call은 어느 정도가 적정한가요?
제품군마다 다르지만 양산 안정화 이후에는 3% 이하로 관리하려는 경우가 많습니다. 5%를 넘기기 시작하면 오퍼레이터 피로와 bypass 유혹이 커지고, 실제 defect escape가 늘어날 가능성이 높습니다. 그래서 라이브러리 정합과 조명 튜닝을 NPI 초기에 끝내는 것이 중요합니다.
QFN thermal pad는 AOI로 전혀 볼 수 없나요?
외곽 리드와 패키지 위치는 AOI로 볼 수 있지만, 중앙 thermal pad의 실제 젖음과 void 상태는 AOI만으로 충분하지 않은 경우가 많습니다. 특히 전력 모듈이나 방열 요구가 큰 제품은 X-Ray 또는 단면 분석을 병행해야 열저항 리스크를 줄일 수 있습니다.
IPC-A-610이 있으면 AOI와 X-Ray 기준도 자동으로 정해지나요?
자동으로 전부 정해지지는 않습니다. IPC-A-610은 수용 기준의 공통 언어를 제공하지만, 실제 AOI 룰셋과 X-Ray void 허용치, 샘플링 비율, 재검사 절차는 고객 사양과 제품 위험도에 따라 세부 정의가 필요합니다. 특히 Class 2와 Class 3은 허용 해석이 더 보수적으로 달라질 수 있습니다.
AOI와 X-Ray 중 하나만 먼저 도입해야 한다면 무엇이 우선인가요?
대부분의 일반 SMT 양산에서는 AOI가 우선입니다. 전수 검사와 빠른 피드백 덕분에 수율 안정화 효과가 즉시 나타나기 때문입니다. 다만 BGA 비중이 높고 숨겨진 조인트 실패 비용이 큰 제품이라면 AOI 이후 빠르게 X-Ray까지 연결하는 것이 총비용을 더 낮출 수 있습니다.
결론: AOI와 X-Ray는 하나를 고르는 문제가 아니라 실패 모드에 맞춰 조합하는 문제
AOI는 빠르고 넓게, X-Ray는 깊고 정확하게 봅니다. 따라서 어떤 장비가 더 낫냐는 질문보다우리 제품의 실패 모드가 어디에 숨어 있는가를 먼저 정의해야 합니다. 일반 SMT 양산은 AOI 중심으로, BGA·QFN·고신뢰 조립은 X-Ray를 보강하는 방식으로 설계하면 검사 비용과 리스크를 동시에 줄일 수 있습니다.
WellPCB Korea는 PCB assembly, AOI 검사, X-Ray 검사, BGA assembly를 함께 설계해 NPI부터 양산까지 일관된 품질 플로우를 맞출 수 있습니다. 숨겨진 접합이 많은 제품이거나 검사 전략을 다시 설계해야 한다면 문의 폼또는 문의 페이지로 요구 조건을 보내 주세요.
Hommer Zhao
기술 전문가
PCB 및 전자 제조 분야의 기술 전문가입니다. 글로벌 고객에게 최적의 EMS 솔루션을 제공하기 위해 기술과 품질에 대한 깊은 통찰력을 공유합니다.
관련 글
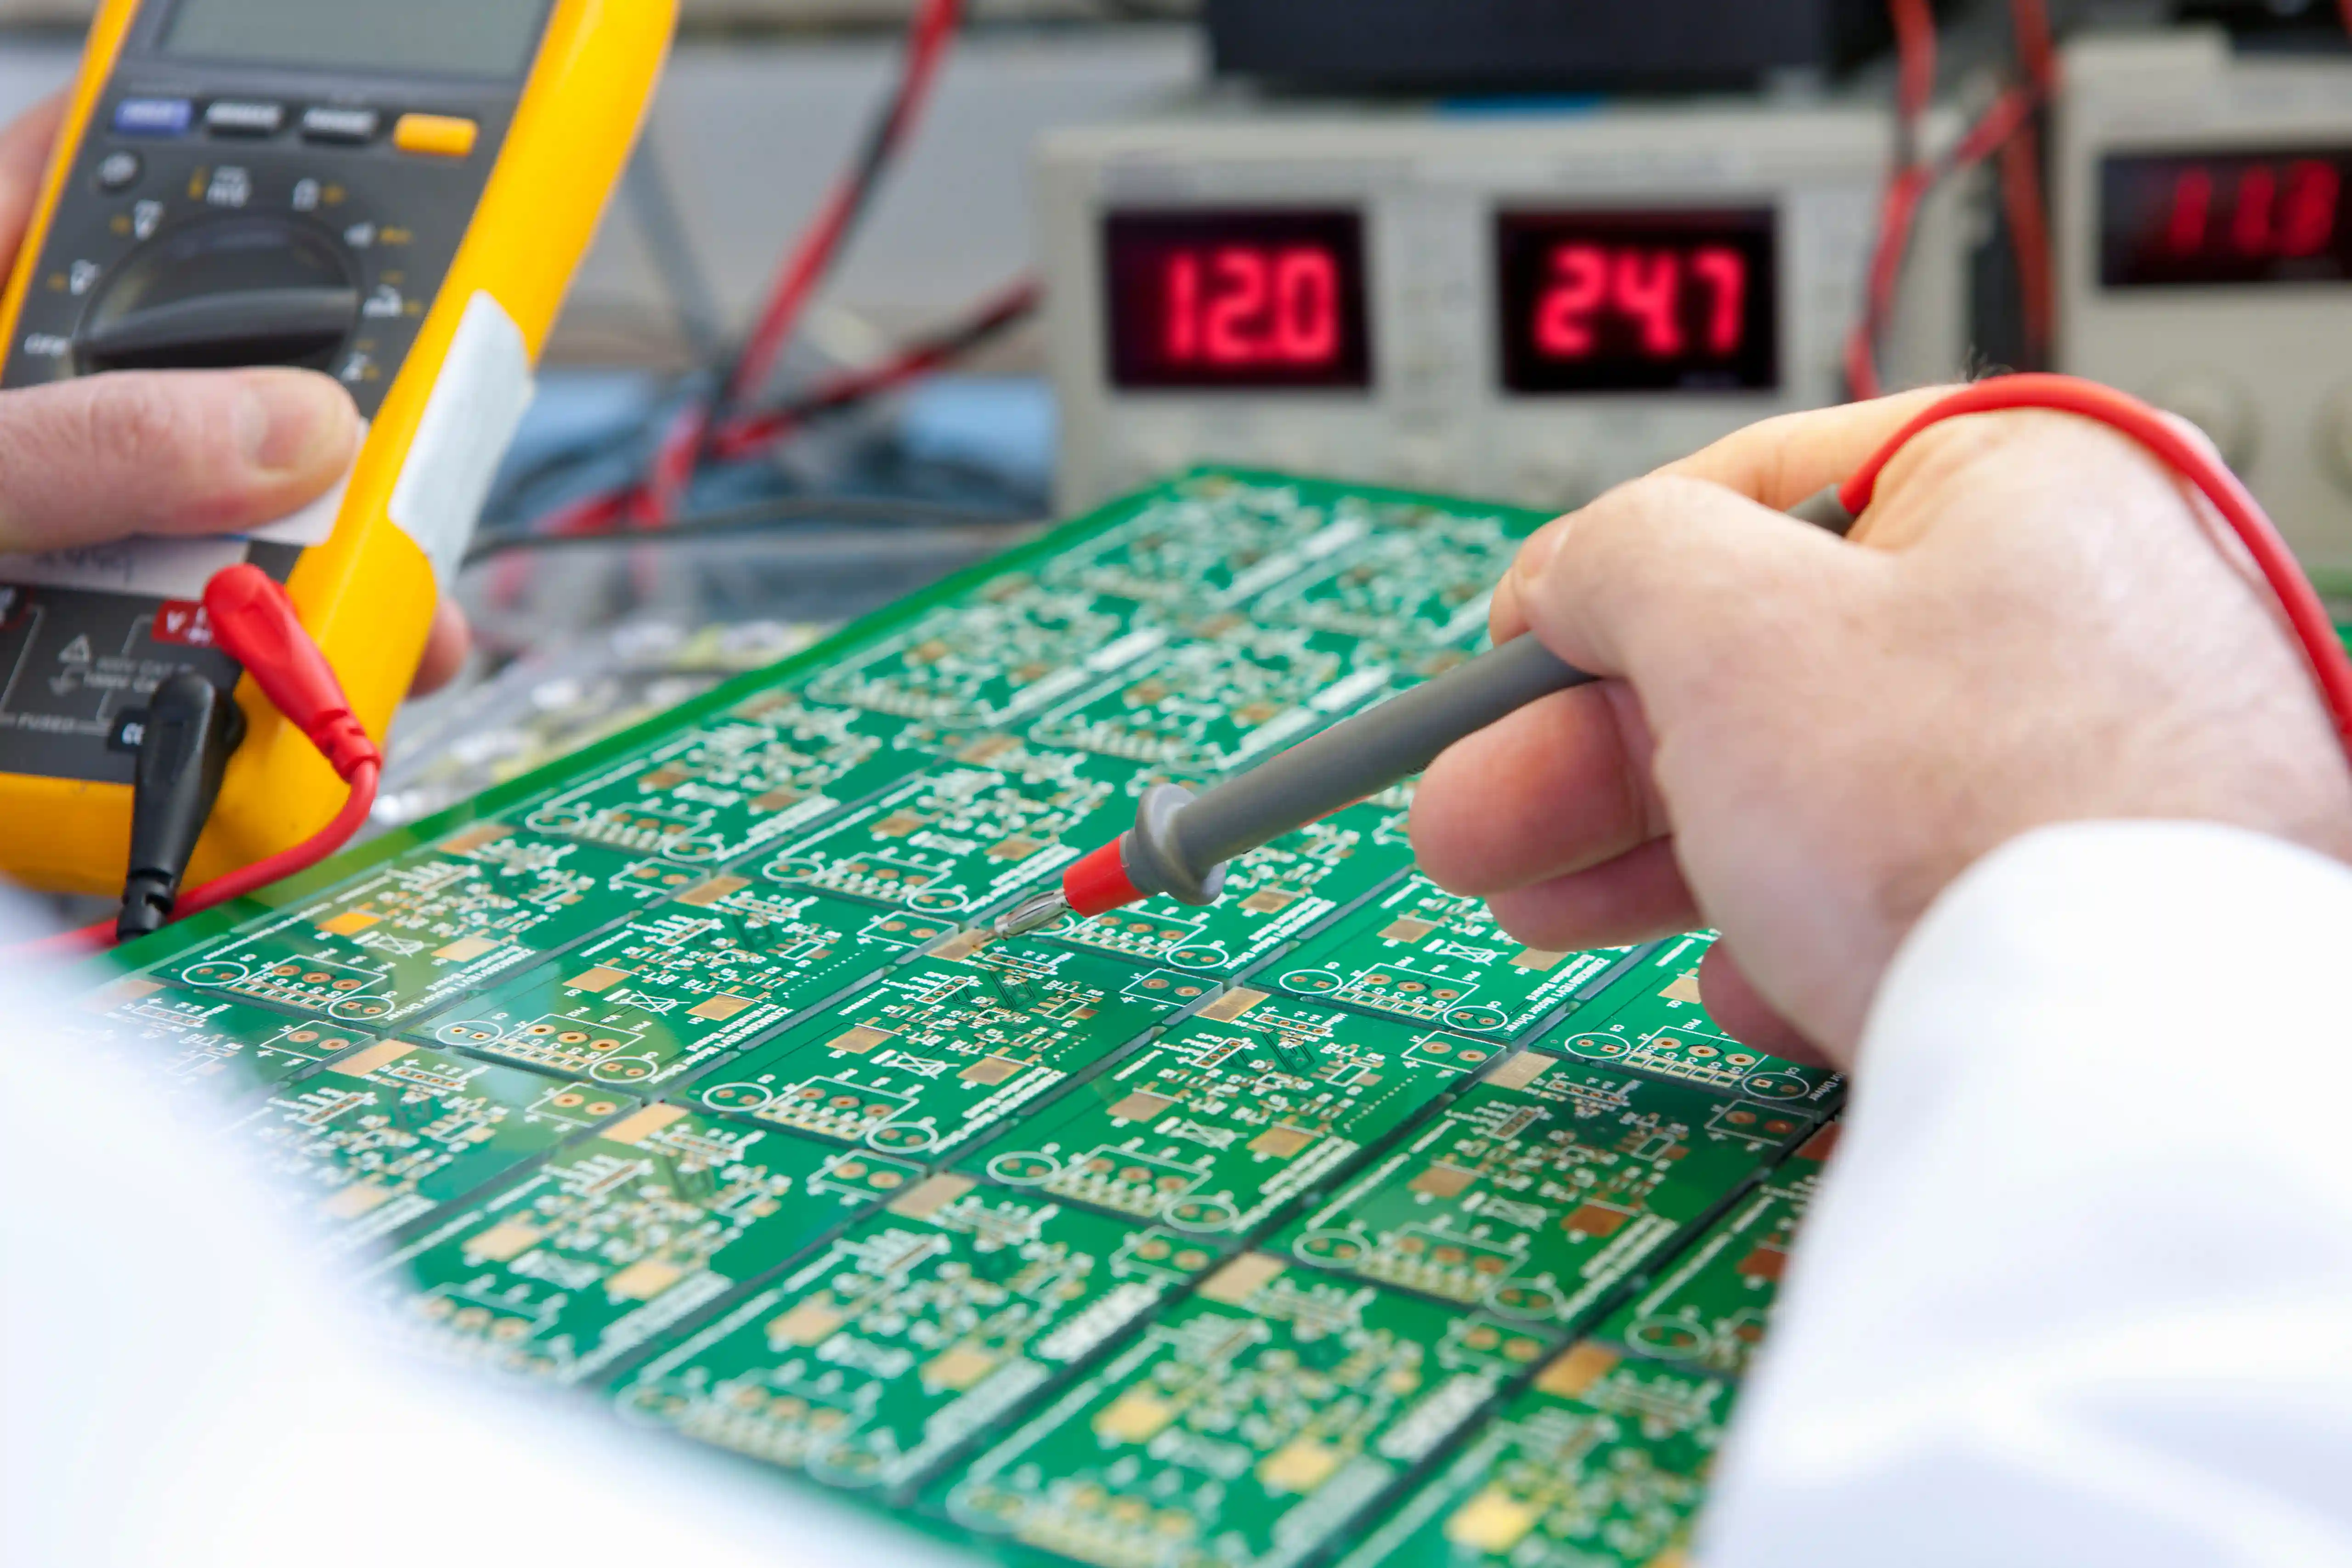
PCBA Export Compliance 문서 가이드: HTS·ECCN·원산지 기준
PCBA 출하가 세관에서 멈추는 이유는 운송사가 아니라 HTS, ECCN, 원산지, IPC 검사 증거가 서로 맞지 않기 때문입니다. RFQ 단계에서 제품 설명, 상업송장, 포장명세서, CoC, FCT 로그를 한 lot 기준으로 묶는 실무 문서 기준을 정리합니다.
PCBA Programming·Serialization 가이드: 펌웨어 플래싱, UID, FCT 로그 추적성 기준
산업 장비 PCBA에서 STM32-family MCU 소싱 이후 펌웨어 플래싱, 시리얼 번호, QR 라벨, FCT 로그를 어떻게 묶어 양산 추적성을 만들지 정리합니다. 작업 지시서, 재플래싱 통제, 출하 기록까지 연결해 검증 기준을 제시합니다.
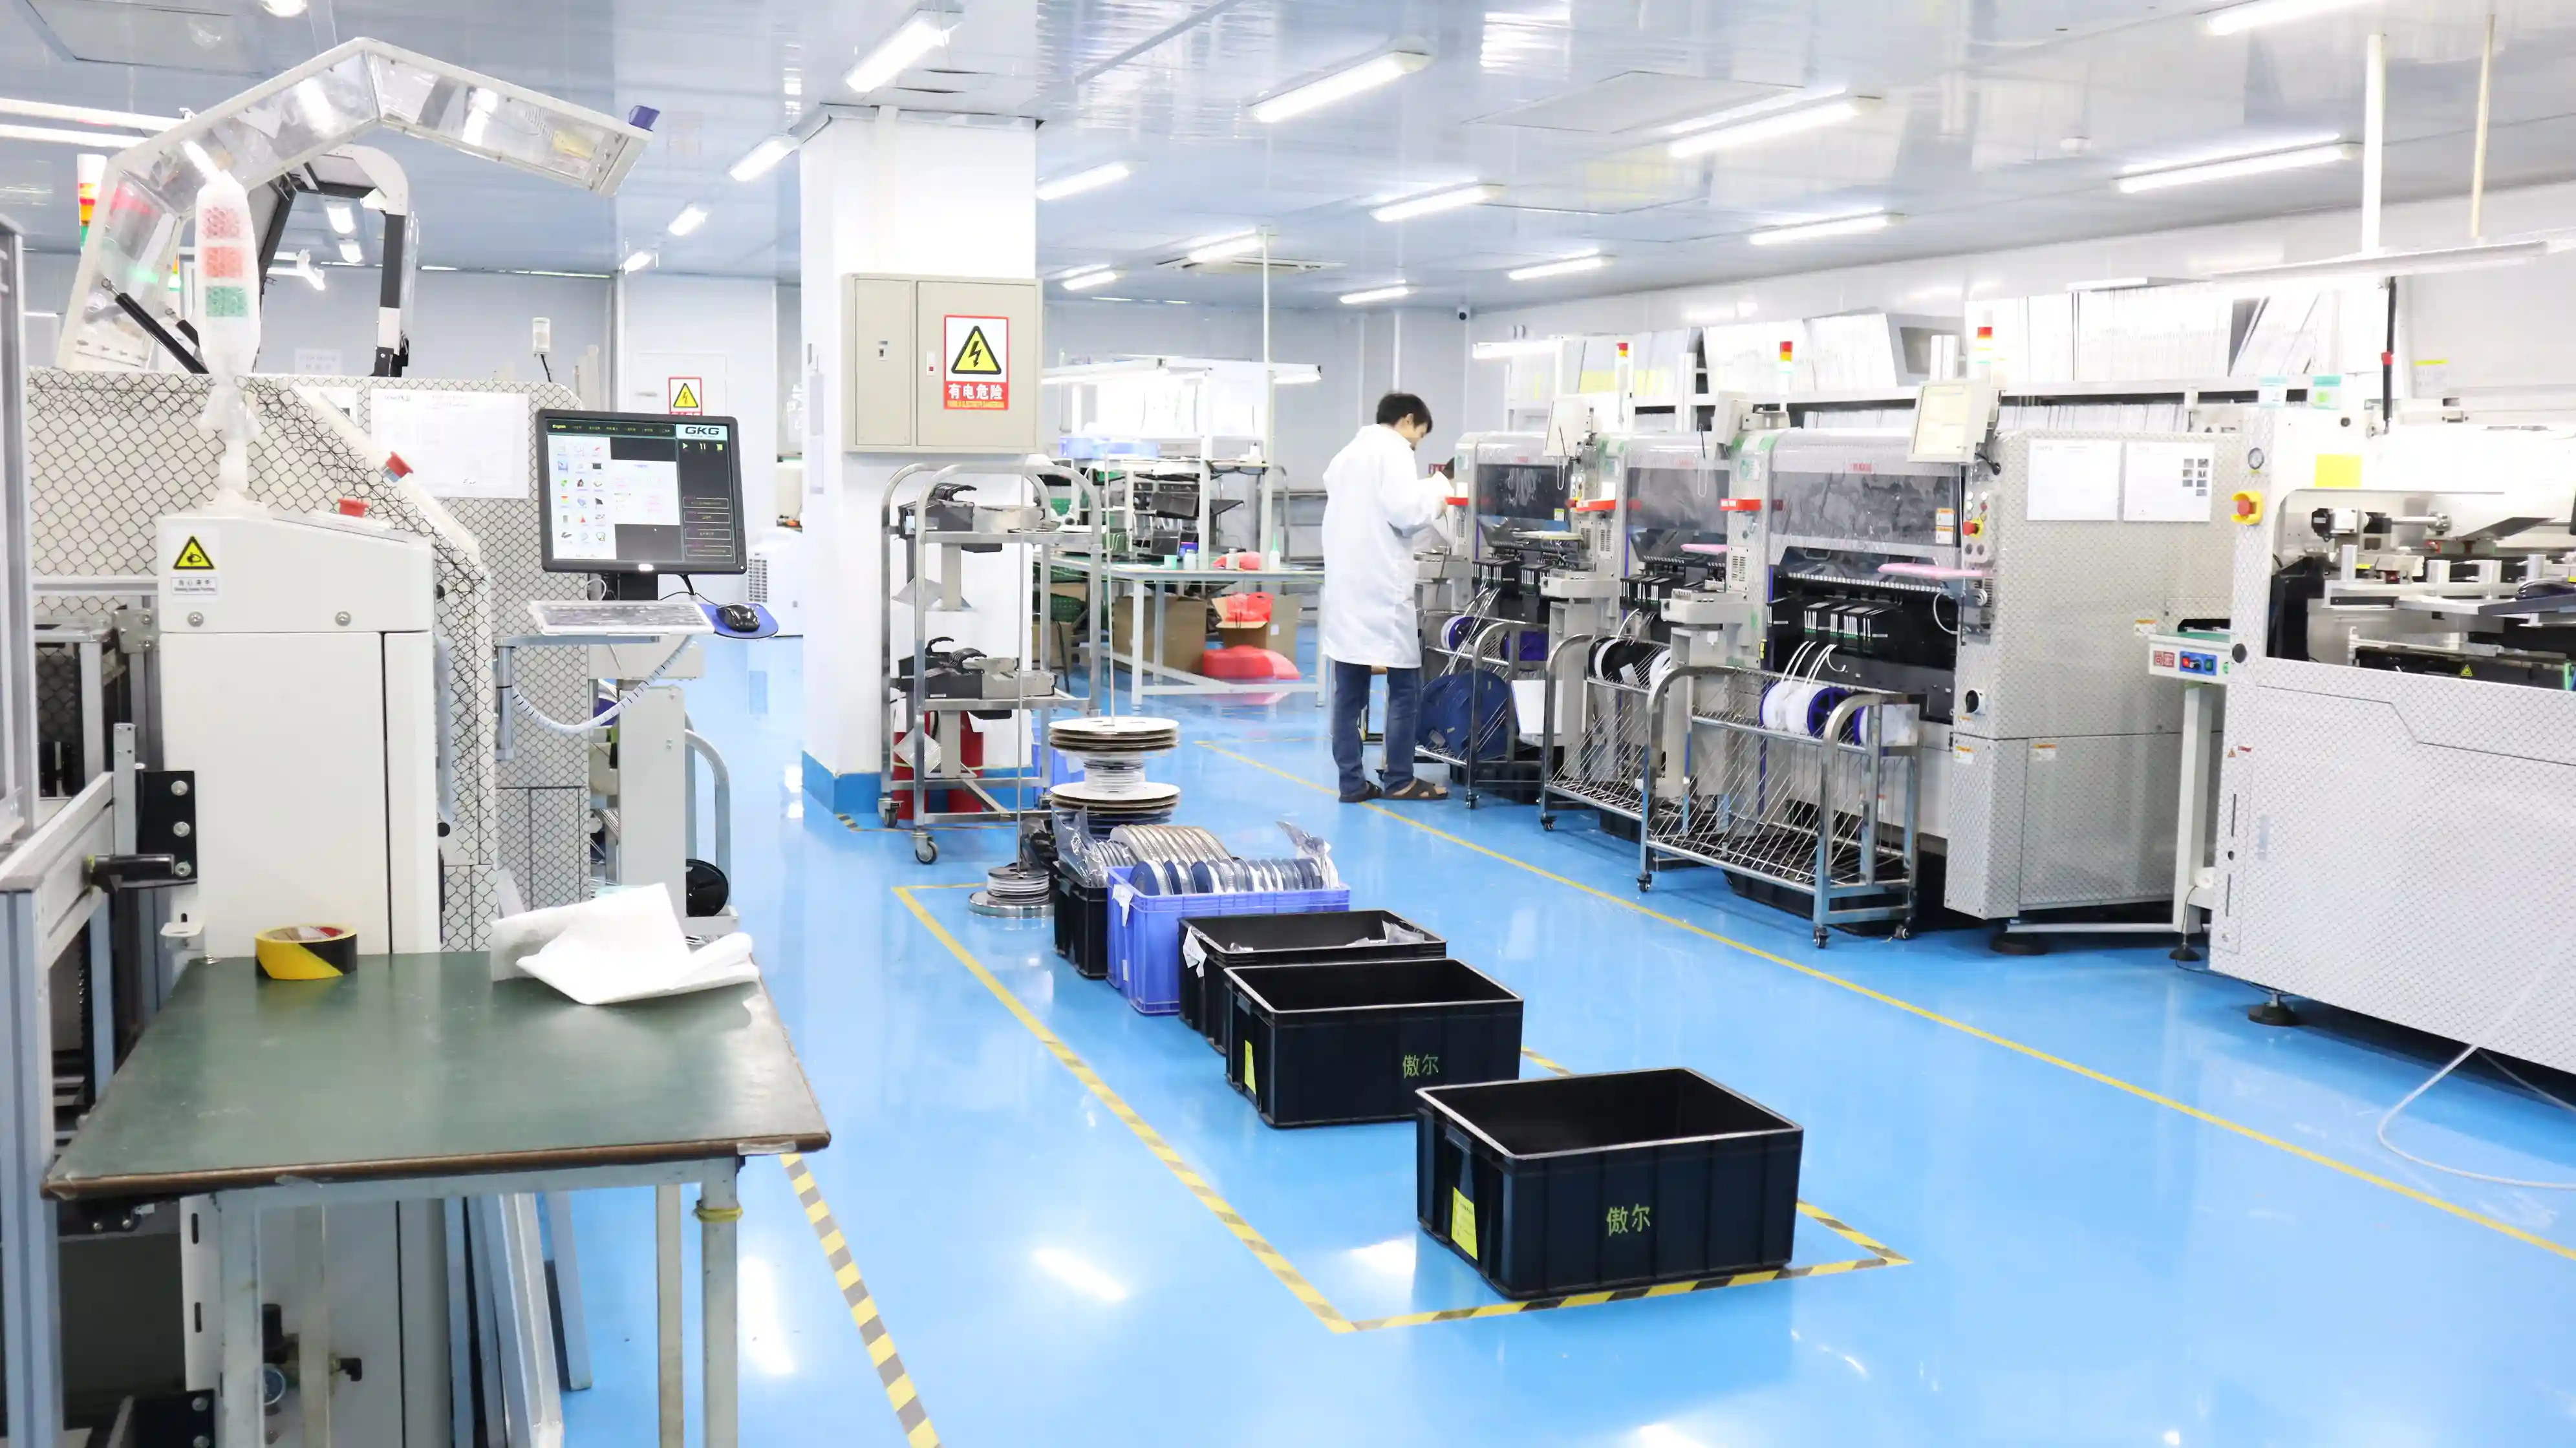
Turnkey vs Consigned PCBA: 부품 구매권과 품질 책임 기준 가이드
산업 장비 PCBA에서 turnkey와 consigned 방식을 고를 때 BOM 통제, IC 조달, 2-5% attrition, IPC 기준, 승인 게이트, 추적성 증거, 대체품 승인 책임을 어떻게 나눌지 명확한 실무 기준으로 정리합니다.
프로젝트를 시작할 준비가 되셨나요?
전문 엔지니어 팀이 귀사의 요구사항에 맞는 최적의 솔루션을 제안해 드립니다. 지금 바로 무료 견적을 받아보세요.